
Få veibeskrivelse
Tekstilindustrisone, East Hutang Town, Wujin-distriktet, 213100 Changzhou, Kina
En posespenne som bøyer seg i stedet for å sprekke. En hårklo trykket i ett stykke, fjærhengsel inkludert, uten monteringstrinn. En caps-brim-innsats som holder kurven etter en sesong i skapet. Dette er tilbehørsstudioene som faktisk bestiller, og de deler én egenskap: verdien deres kommer fra geometri og passform, ikke fra myk overflate.
Det skillet forklarer mønsteret. Additiv produksjon fortjener sin plass i motetilbehør når en del skal formes nøyaktig, produseres i små opplag eller varieres per kunde. Den yter dårlig når en komponent må draperes, absorbere fuktighet eller koste femti tusen enheter. For de fleste etiketter er det praktiske svaret en hybrid: trykt struktur og maskinvare, vevd tekstil uansett hvor hud, drapering eller håndfølelse betyr noe.
Fjern trendspråket og fordelene kommer ned til fem produksjonsfakta:
Påstander om bærekraft, personalisering og hastighet til markedet følger alle av disse fem punktene – og faller fra hverandre når ett av dem mangler.
Sprøytestøping ønsker jevne vegger, trekkvinkler og ingen underskjæringer uten sklier. Hver av disse begrensningene øker kostnadene eller fjerner et designalternativ. En trykt del kan bære en integrert utkragerlås inne i en spenne, et levende hengsel på en solbrillestang eller et gitter som bøyer seg som en fjær i et pannebånd.
Den samme friheten gjelder overflate. Ribber som gjenspeiler bølgen av en kordfløyelstropp, riflede grepsoner på en snorlås eller en fin vattert tekstur på en dekorativ plakett kan bygges inn i filen uten ekstra kostnad. Haken er at utskrift har sine egne teksturer - pulverkorn på sintrede deler, laglinjer på ekstruderte deler, støttemerker på harpiks - så disse overflatene må designes rundt i stedet for å skjules etterpå.
Konklusjonen først: utskrift vinner under omtrent noen få hundre enheter per design og taper over noen få tusen enkle deler. Nullpunktspunktet ligger der den amortiserte verktøykostnaden for den konvensjonelle ruten tilsvarer premien per del for utskrift.
| Rute | Verktøykostnad | Praktisk minimum batch | Tid til første del | Hvor det passer |
|---|---|---|---|---|
| Pulverbed sintring | Ingen | 1 | 2-5 dager | Kompleks geometri, små opplag, varianter per størrelse |
| Harpiksutskrift | Ingen | 1 | 1-3 dager | Fine detaljer, blanke utstillingsstykker, modeller som passer |
| Sprøytestøping | 3 000–15 000 USD | 1000-5000 | 4-8 uker | Enkle flate deler på volum |
| Pressstøpt metall | 2 000–10 000 USD | 2000 | 6-10 uker | Vektig maskinvare, metallfinish |
| Laserkuttet ark | Minimal | 50-100 | 3-7 dager | Flate todimensjonale former |
En enkel støpt spenne kan lande nesten femten cent til femti tusen stykker mot flere tusen dollar med verktøy. Den trykte tilsvarende koster noen få dollar hver, så med fem hundre enheter er utskrift allerede billigere. Artikkelkjøperne som oftest savner er etterbehandling: farging, tumbling, fjerning av støtte og håndpolering kan legge til tretti til femti prosent til kostnadene for den trykte delen, og det er der et tilbud stille slutter å være konkurransedyktig.
Personalisering er bare en fordel hvis den ikke gjeninnfører verktøylogikk. Trykte øremansjetter i størrelse til en målt spiral, pannebånd generert fra en hodeomkrets, eller veskestroppene justert for et tyngre tekstil kommer alle fra en parameterendring. Den genuine fordelen er passform-iterasjon: skriv ut en billig versjon, bruk den i en dag, juster interferensen, skriv ut igjen.
Det er en grense verdt å si tydelig. Hvis kunden bare velger fra førti faste varianter, det vil si variantstyring, og å holde støpt lager kan godt være billigere enn å trykke på forespørsel. Utskrift betaler når variasjonen er ekte per person eller per bestilling.
Maskinvaregodkjenning setter vanligvis en flaskehals i samlingen: støping og pletteringstilbud, deretter seks ukers ventetid på en prøve som viser seg å sitte feil på stroppen. Trykte prøver komprimerer den løkken til dager, noe som betyr mer enn det høres ut, fordi delen må testes mot det faktiske tekstilet, ikke mot en gjengivelse.
En stiv trykt spenne som løper over et mykt stoff, vil oppføre seg annerledes enn en støpt acetal – annen overflatehardhet, annen friksjon, annen slitasje ved festepunktet. Å sy en trykt prototype på den virkelige stroppen avslører tidlig det før formen kuttes.
Tilbehør svikter oftere på komfort enn på utseende. Et gitter med tjue til tretti prosent tetthet, en hul øredobberkropp eller et fleksibelt materiale i en kontaktsone med pannebånd kan fjerne gram nøyaktig der trykket bygges opp. Nyttige arbeidstall: minimum veggtykkelse rundt 0,8 til 1,0 mm for sintret nylon, typisk toleranse på pluss eller minus 0,3 mm eller 0,3 prosent, og omtrent 0,3 mm klaring for en snappasning som må åpne og lukke gjentatte ganger.
Hudkontakt fortjener også oppmerksomhet. Porøse sintrede overflater fanger opp oljer og kosmetikk, slik at deler som bæres mot huden er lettere å holde rene når de forsegles eller farges og rulles.
Trykt tilbehør taper på enhetskostnad ved volum, på overflatefinish der en speilglans er nødvendig, og på varmebestandighet - et lavtemperaturtråd som blir liggende i en bil om sommeren vil deformeres, noe som er en alvorlig risiko for alt som er lagret i en pose eller et lager. Ekstruderte deler er også svakere på tvers av laggrensene, så en spenne lastet i bøying må spesifisere utskriftsretningen, ikke overlates til leverandøren.
Farge er en annen praktisk felle. En trykt del farget til en husfarge vil ikke matche et stoff farget til samme referanse under hver lyskilde, og batch-til-batch-variasjon i farget nylon er ekte. Godkjenn paret under dagslys og under butikkbelysning før du melder deg av.
Bærekraftspråk trenger dokumentasjon, ikke adjektiver. Spør etter resirkulert innhold i pulveret eller filamentet, oppdateringshastigheten leverandøren faktisk kjører, og om den trykte delen kan skilles fra tekstilet på under ett minutt ved slutten av levetiden. En stiv plakett naglet gjennom en vevd stropp gjør hele tilbehøret vanskeligere å resirkulere, uansett hvor grønn polymeren er.
Det meste av tilbehør er hybrider, og tekstilhalvdelen avgjør vanligvis om stykket er behagelig. En kordfløyelhette trenger en kantinnsats og en bakjustering; en crossbody-veske trenger stroppankere, en spenne og en basebolt; en hårsløyfe trenger en klipskropp som griper uten å knuse haugen.
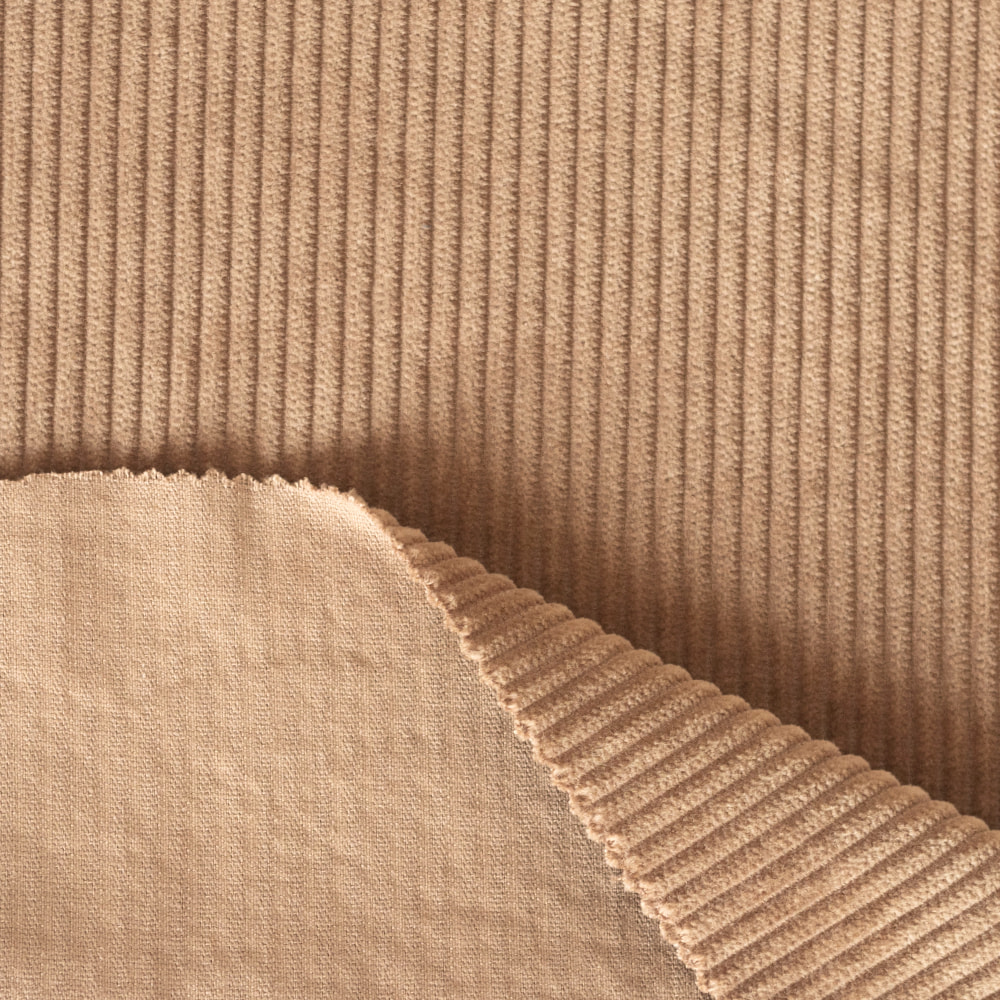
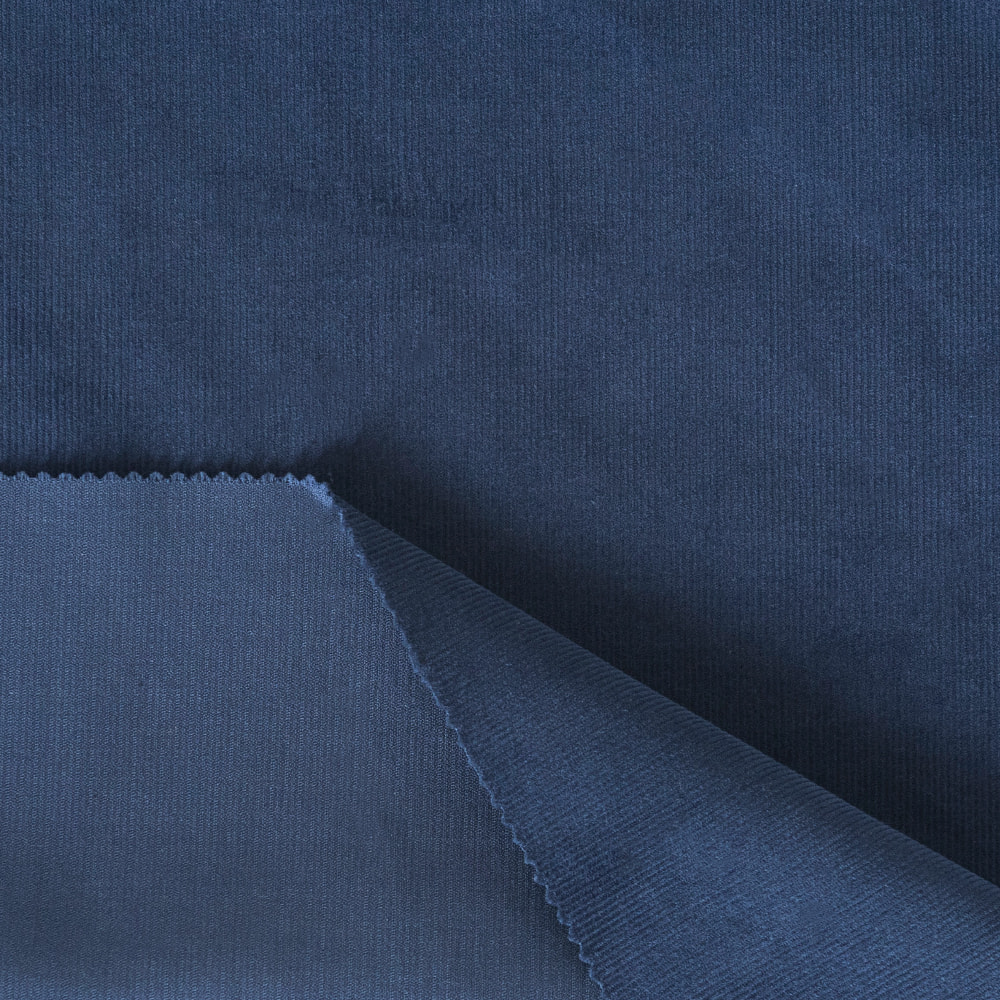
For myke capser, plysjhårtilbehør og små lommer, gir en finstrikket cordfløyel bunken og håndfølelse som et trykt skall ikke kan imitere.
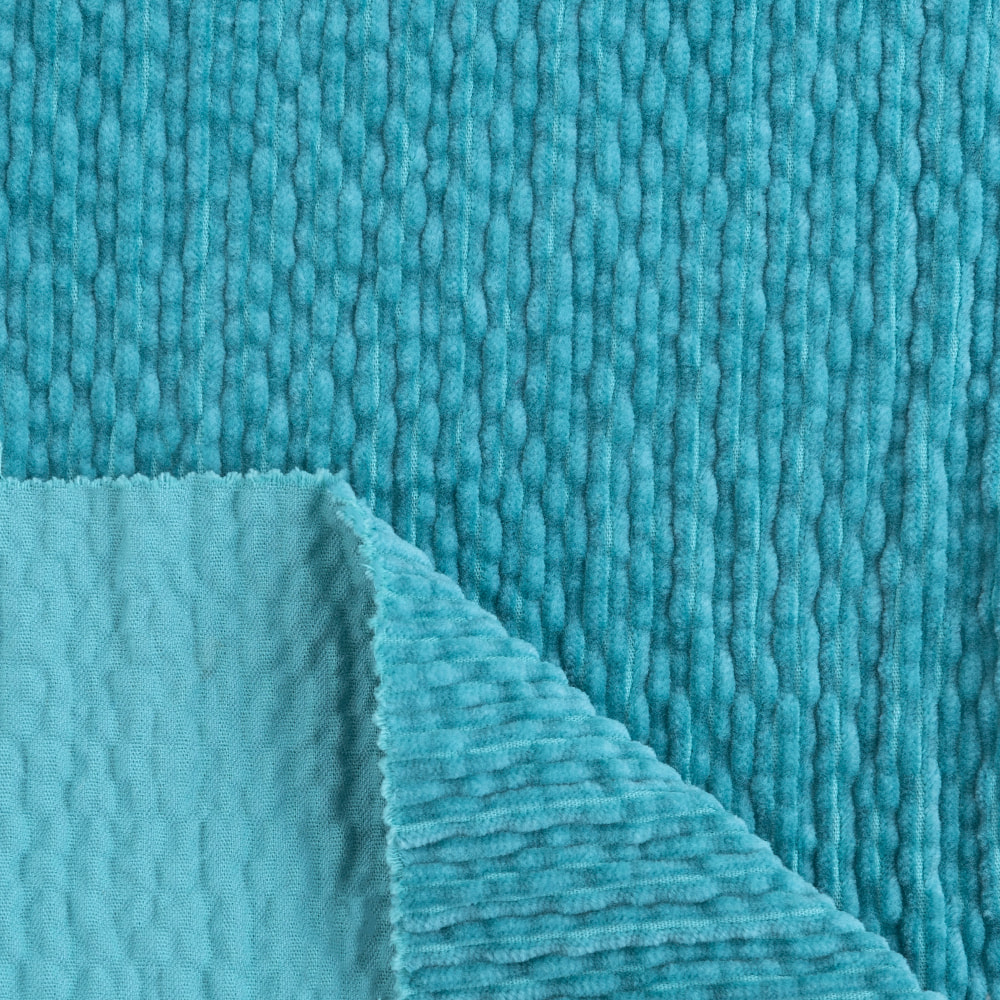 6W Modal-Cotton Stretch Fine Wale Bubble Corduroy Myk, elastisk finvalet cordfløyel med boblefleece-effekt, egnet til capser, plysjtilbehør og små lommer som trenger luv og håndfølelse. Se produkt →
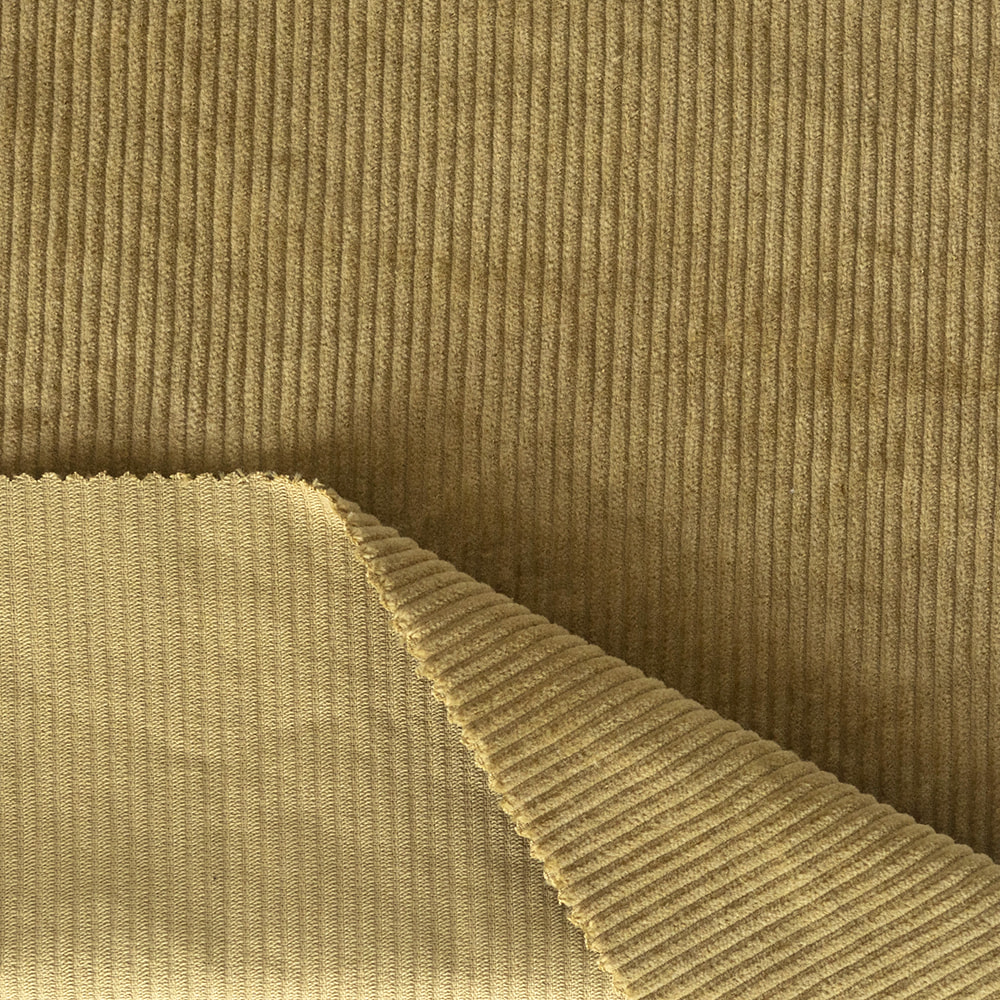
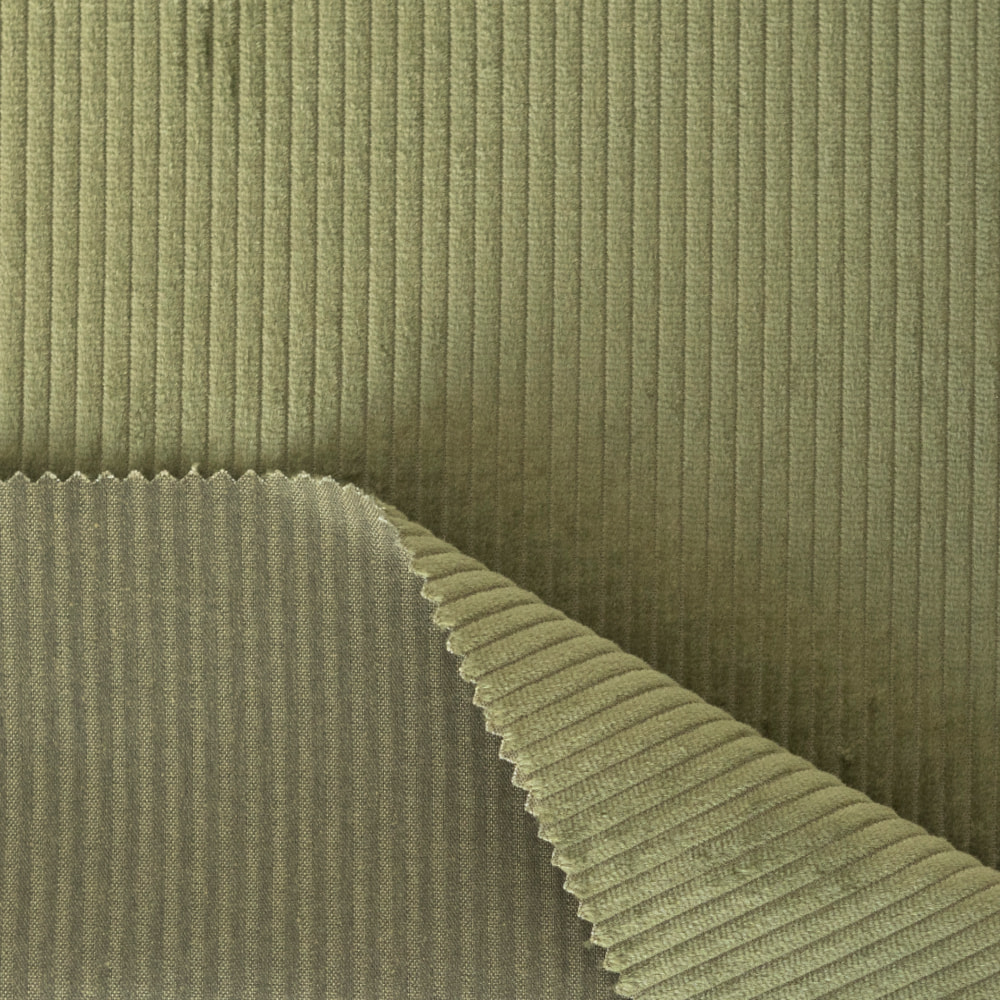
For strukturerte deler – veskepaneler, beltekropper, boksede poser – holder en grovere, ikke-strekkbar bomullsfløyel form og aksepterer nagler uten å rives langs valsen.
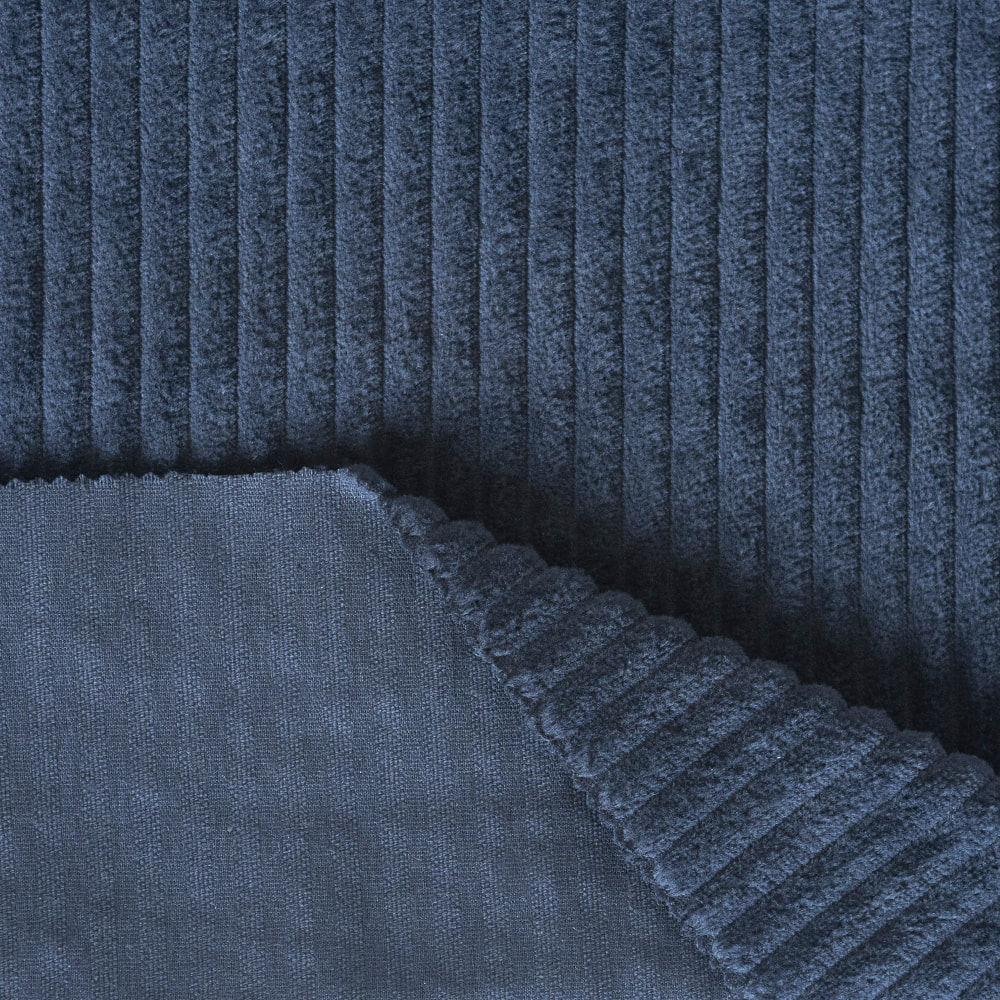 6W grov bomull ikke-stretch cordfløyel møbelstoff Tykk, grov 6-vals bomullscordfløyel for strukturerte veskepaneler, beltekropper og boksede lommer der et ikke-strekkbart stoff må holde formen. Se produkt →
Vedleggsdetaljer avgjør holdbarhet. Sy gjennom trykte hull på minst 1,5 mm og forsterk dem med et øye, eller klem den trykte delen mellom to stofflag i stedet for å nagle rett gjennom et enkelt lag. Hold harde kanter unna haugen, og spesifiser at det sammensatte stykket overlever en 30 til 40 graders vaskesyklus hvis pleieetiketten lover det. Studioer som arbeider med mønster og tekstur på tekstilsiden, snarere enn på den trykte komponenten, finner ofte mer variasjon i dobbeltvevde kordfløyelkonstruksjoner enn i en ekstra trykt overflatefinish. Møller som f.eks CLDCLOTH vev og fullfør disse stoffene internt, noe som forkorter løkken når en stroppbredde eller en luvhøyde må endres sammen med maskinvaren.
Trykt tilbehør er ikke en erstatning for tekstiler; de er den strukturelle halvdelen av et stykke hvis komfort fortsatt kommer fra tøy. Spesifiser begge halvdelene sammen og økonomiarbeidet; spesifiser den trykte halvdelen isolert, og tilbehøret koster enten for mye eller føles feil i hånden.
Ta gjerne kontakt med vår vennlige resepsjonspersonalet med noen generelle ringe oss

+86 139 6116 7127

Email: cloud@jacquardcloth.com

Tekstilindustrisone, East Hutang Town, Wujin-distriktet, 213100 Changzhou, Kina
